


Om du befinner dig i HVAC- eller industriell processkylning, vet du att kylslingor är de obesjungna hjältarna för att hålla system igång smidigt och hålla utrymmen (eller produkter) från överhettning. Som leverantör av spole pratar jag med kunder varje vecka som ställer samma fråga: "Varför fungerar inte min spole som den ska, och vad är åtgärden?" 9 gånger av 10, slutar vi med att prata om lufthastighet. Det är inte bara en slumpmässig siffra du drar ut på ett specifikationsblad - att få det rätt kan öka effektiviteten, minska energikostnaderna och förlänga din spoles livslängd. Missförstås det, och du tittar på minskad kylkapacitet, högre slitage och till och med onödiga stillestånd. Låt oss bryta ner hur man optimerar lufthastigheten för kylslingor, ingen alltför komplicerad jargong, bara vad som faktiskt fungerar i fält.

Först, låt oss hålla det enkelt: lufthastighet här är hastigheten för luft som rör sig över kylslingans yta, vanligtvis mätt i fot per minut (fpm) för de flesta applikationer. För långsamt och luften hänger runt spolen för länge - detta skapar vad som kallas "påväxt på luftsidan" (tänk på damm, ludd eller fuktuppbyggnad), som fungerar som en isolator och blockerar värmeöverföring. För snabbt, och du träffar turbulens, vilket minskar värmeväxlingseffektiviteten, plus att du kan få "överföring" (när fukt från spolens kondensatkärl blåses nedströms - dåligt för elektronik eller känsliga processer). Den söta platsen? Vanligtvis mellan 400 och 600 fpm för standardapplikationer, men det skiftar baserat på din batterityp, kylmedel eller vätska som används och miljön.
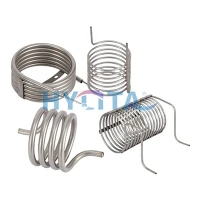
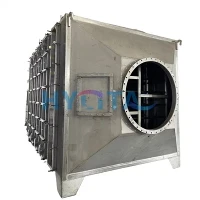
Vänta, alla spolar är inte lika, eller hur? Jag har sett kunder ta en generisk spolespecifikation och tillämpa den på ett anpassat jobb, och det är där misstag händer. Till exempel, om du kör ett kraftigt processkylningssystem kan du behöva en skal- och rörspolkylare - dessa är byggda för högtrycksapplikationer med hög volym, och deras optimala hastighet är lite annorlunda eftersom de hanterar vätska på ena sidan (inte luft, även om luftsidans hastighet fortfarande har betydelse för effektiviteten). Kolla in vår skal- och rörspolkylare sida för att se hur vi dimensionerar dessa för specifika hastighetsbehov, så att du inte över- eller understyrer ditt luftflöde. Samma sak gäller för specialspolar: titanspolar, till exempel, används i korrosiva miljöer (som simbassänger eller kemisk bearbetning) och deras materialegenskaper gör att hastigheten inte kan pressas så högt för snabbt, och du riskerar att erodera den tunna titanytan. För det lägger våra titanspolresurser ut de rekommenderade hastighetsintervallen skräddarsydda för deras hållbarhetsgränser. Och spolkylare i rostfritt stål, en annan arbetshäst, har en bredare sweet spot men behöver fortfarande kalibreras baserat på deras tjocklek och appliceringsbelastning.
Så hur mäter och justerar du hastighet utan en snygg ingenjörsexamen? Första steget: granska ditt befintliga system. Ta en grundläggande vindmätare (du kan få en hyfsat exakt sådan för under $50 nu för tiden) och testa luftflödet över spolen på flera punkter. Många människor testar bara nära fläkten, men luftflödet är sällan enhetligt - du kan ha döda punkter (låg hastighet) där damm byggs upp, eller heta punkter (hög hastighet) som hoppar över värmeöverföring. Jag hade en gång en matbearbetningsklient som tappade 12 % effektivitet på grund av att deras kanalsystem läckte, vilket gjorde att ena sidan av deras spiral gick i 700 fpm och den andra med 300 fpm - inte konstigt att deras frysta matpartier kyldes inkonsekvent. Den granskningen är gratis (tja, vindmätaren är en engångskostnad) och talar om exakt var du ska justera.

Justera sedan din fläkt och kanal. De flesta system har fläktar med variabel hastighet nuförtiden - använd dem! Om hastigheten är för låg, öka fläkthastigheten, men gå inte förbi den 600 fpm sweet spot för standardspolar. Om hastigheten är för hög, sakta ner fläkten, men håll ett öga på fuktuppbyggnaden - långsammare luft betyder mer tid för kondensat att bildas, så se till att din kondensatbehållare är ren och lutar korrekt (täppta pannor kommer att backa upp, och det är en helt annan huvudvärk). Kanalspjäll är en annan billig lösning: om en sida av spolen har låg hastighet, stäng spjället på motsatt sida för att trycka mer luft över det underpresterande området. Vi arbetar ofta med kunder på kanalmodifieringar för spolkylare av rostfritt stål eller spolkylare för skal och rör för att få ett enhetligt luftflöde, vilket är mycket effektivare än att bara dra igång fläkten.
En annan stor faktor: design av spiralfenor. Vänta, det är kopplat till hastighet, eller hur? Det är fenor som maximerar ytan för värmeöverföring, men om din lufthastighet är fel, fungerar inte ens de bästa fenorna. Till exempel har mikrokanalspolar (superpopulära i modern HVAC) mindre fenor, så de är känsligare för hög hastighet - för snabba, och luften går förbi fenorna, vilket leder till 15-20% lägre kylkapacitet. Om du har en mikrokanalspole, håll dig till 450-550 fpm, mot 500-600 för vanliga platta fenor. Och om du har att göra med en dammig miljö (som ett lager eller en byggarbetsplats), är lägre hastighet (400-450 fpm) bättre för att förhindra den nedsmutsningen jag nämnde tidigare, plus att det minskar hur ofta du behöver rengöra spolen. Jag rekommenderar alltid titanspolar för dessa tuffa dammiga miljöer, eftersom deras korrosionsbeständighet innebär att rengöringen inte sliter ner dem, även med lägre hastighet.
Låt oss prata om ett vanligt misstag jag ser hela tiden: att matcha hastigheten till din last. Om ditt system bara körs med 50 % kapacitet (som en mild dag för en kontorsbyggnad), är det onödigt att dra igång fläkten för att komma till 600 fpm. Batteriet behöver inte så mycket luftflöde, så du slösar energi på att en fläkt jobbar hårdare än den behöver. Justera istället hastigheten för att matcha kylbelastningen - använd din byggnads termostat eller processkontroll för att sänka fläkthastigheten när efterfrågan är låg. Detta kallas "variabel luftvolym" (VAV) och det är en game-changer för effektivitet. En kontorsklient bytte från fläktar med fast hastighet till VAV, och deras energiräkning för kylning sjönk med 18 % på sex månader – allt för att de optimerade hastigheten för att matcha hur mycket kylning de faktiskt behövde, inte vad systemet var inställt på som standard.
Vad sägs om kondensorspolar specifikt? Vänta, det är en typ av kylslinga också, eller hur? Kondensorslingor avvisar värme från köldmediet, så deras lufthastighet är ännu mer kritisk - om den är för låg kan slingan inte avvisa värme, vilket gör att köldmediet arbetar hårdare, vilket ökar kompressorns energianvändning. För kondensorspolar är sweet spot faktiskt lite lägre: 400-500 fpm, eftersom de blir varma (120-150°F) och för snabb luft ger inte tillräckligt med tid för att föra bort värmen. Jag hade en restaurangklient som fortsatte att lösa ut sin kompressorbrytare varje helg - det visade sig att deras kondensorspols hastighet bara var 320 fpm eftersom deras fläkt var gammal och långsam. Vi bytte ut fläkten och justerade hastigheten till 450 fpm, och brytaren slutade snurra helt. Det är en fläktfix på $300 som sparar hundratals i reparationsräkningar.
Låt oss nu gå in på långsiktig optimering, inte bara snabba lösningar. Spoleunderhållet är kopplat direkt till hastigheten. Om du hoppar över att rengöra spolen blir fenorna igensatta, vilket effektivt minskar ytan som luften träffar, så hastigheten verkar högre än den är (eftersom samma mängd luft tvingas genom ett mindre utrymme). Jag säger alltid till kunderna att inspektera sina spolar var tredje månad för damm, ludd eller mögel, särskilt titanspiraler i utomhusmiljöer, vilket kan få alger som bromsar luftflödet. När du gör rent, använd en lågtrycksluftfläkt (inte en högtryckstvätt - för mycket tryck kan böja lamellerna, vilket stör luftflödets fördelning och hastighet). Böjda fenor är ett vanligt problem, även några få böjda fenor kan skapa döda fläckar som sänker hastigheten i dessa områden, så att räta ut dem med en fenkam (ett annat billigt verktyg) går långt.
En annan sak att tänka på: höjden. Om du arbetar på hög höjd (över 2 000 fot) är luften tunnare, så hastighetsmätningar fungerar inte på samma sätt som havsnivån. Luftdensiteten är lägre, så du behöver en högre hastighet för att få samma mängd värmeöverföring. Till exempel, vid 5 000 fot kan du behöva 600–700 fpm för att matcha prestandan på 500 fpm vid havsnivå. Det är ett lätt misstag att göra om du inte tar hänsyn till platsen - vi hade en kund i Denver som installerade en standardspiralkylare av rostfritt stål specificerad för havsnivån, och den kyldes bara till hälften så bra tills vi justerade hastigheten för att ta hänsyn till tunn bergsluft.
Vänta, låt oss gå tillbaka till spoltyper eftersom detta är superviktigt. Om du inte använder rätt spole för din applikation hjälper inte ens perfekt hastighet. För korrosiva miljöer är en spolkylare av rostfritt stål ett säkert kort, men för extremt korrosiva saker som saltlösning eller saltvatten är titanspiraler rätt väg att gå - vi har sett titanspiraler hålla tre gånger längre än rostfritt stål i dessa miljöer, eftersom deras högre hållfasthet och korrosionsbeständighet låter dig arbeta med den idealiska hastigheten utan att riskera materialnedbrytning. Och skal- och rörspolkylare är till för när du har att göra med vätskekylning (som i industriella processer) istället för luftkylning - deras inre vätskehastighet är annorlunda, men luftsidan måste fortfarande optimeras för att hålla systemet igång. Alla dessa spoltyper har specifika hastighetsriktlinjer, så använd inte bara ett tillvägagångssätt som passar alla.
Låt oss sammanfatta de viktigaste stegen så att du inte blir överväldigad: först, granska ditt system med en vindmätare för att hitta den faktiska hastigheten, inte bara vad specifikationsbladet säger. För det andra, justera fläkthastigheten eller kanalen för att få hastighet i sweet spot (vanligtvis 400-600 fpm, justerat för spoltyp, höjd och belastning). För det tredje, håll spolen ren och fenorna raka för att bibehålla ett jämnt luftflöde. För det fjärde, matcha din spole med din miljö - titan för korrosiva fläckar, skal och rör för kraftig vätskekylning, rostfritt stål för allmän industriell användning. För det femte, använd fläktar med variabel hastighet för att justera hastigheten när efterfrågan ändras, så att du inte slösar energi.
Om du inte är säker på var du ska börja, eller om du felsöker ett system som inte fungerar, nå ut – vi hjälper kunder med hastighetsrevisioner, val av spolar och justeringar hela tiden. Oavsett om du behöver entitan spoleför en frätande kemisk anläggning, enskal och rörspolkylareför din tillverkningslinje, eller enspolkylare i rostfritt stålför ditt lager kan vi samarbeta med dig för att få in luftflödet så att ditt kylsystem körs med maximal effektivitet. Låt inte dålig hastighet döda ditt systems prestanda - små justeringar gör en enorm skillnad.
Referenser:
- ASHRAE-handbok – HVAC-system och utrustning, design på luftsidan och spoleprestanda (2021)
- Termisk vätskeanalys, lufthastighetseffekter på värmeväxlarens spoleeffektivitet, Journal of Industrial Cooling Systems (2019)
- Titan och rostfritt stål värmeväxlare hållbarhetsguide, materialvetenskap och ingenjörsportal (2022)
- Variabel luftvolymsystemoptimering, Energy Star Commercial Building Guidelines (2020)