


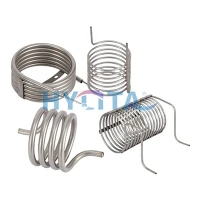
Titanspiral är ett mycket eftertraktat material i olika industrier på grund av dess exceptionella egenskaper såsom hög hållfasthet, korrosionsbeständighet och lättviktsnatur. Som en ledande titanspole [Du kan lägga till lite självintroduktion här, som "leverantör med många års erfarenhet på marknaden"], får jag ofta förfrågningar om hur man böjer titanspole ordentligt. I den här bloggen kommer jag att dela med mig av några vetenskapliga och praktiska metoder för att böja titanspole.
Förstå Titanium Coil
Innan du går in i böjningsprocessen är det viktigt att förstå egenskaperna hos titanspole. Titan är en reaktiv metall och dess mekaniska egenskaper kan variera beroende på legeringens sammansättning och värmebehandling. Titanspolar används ofta i applikationer somSkal- och rörspolkylare, där deras korrosionsbeständighet är mycket fördelaktig. Jämfört medCoil Cooler i rostfritt stål, titanspolar ger bättre motståndskraft mot ett bredare utbud av korrosiva miljöer, vilket gör dem idealiska för tuffa industriella miljöer.
Förberedelse för böjning
Materialinspektion
Innan du börjar böjningsprocessen, inspektera titanspolen noggrant. Leta efter eventuella ytdefekter som repor, sprickor eller inneslutningar. Dessa defekter kan försvaga materialet under böjning och leda till fel. Kontrollera spolens dimensioner, inklusive tjocklek, bredd och diameter, för att säkerställa att de uppfyller kraven i ditt projekt. Du kan hänvisa till industristandarder eller specifikationerna från tillverkaren för noggrann inspektion.
Verktygsval
Att välja rätt verktyg är avgörande för framgångsrik bockning. För böjning av titanspolar behöver du en bockningsmaskin som kan hantera materialets styrka. Hydrauliska eller elektriska bockningsmaskiner används ofta. Böjformarna bör vara tillverkade av högkvalitativa material som tål trycket som utövas under böjning utan att skada titanspolen. Se dessutom till att formarna har rätt radie för att uppnå önskad böjvinkel.
Smörjning
Titan har en tendens att galla vid böjning, vilket kan orsaka ytskador och påverka böjens kvalitet. För att förhindra detta, applicera ett lämpligt smörjmedel på ytan av titanspolen. Det finns olika smörjmedel tillgängliga på marknaden speciellt utformade för metallböjning. Välj ett smörjmedel som är kompatibelt med titan och som kan ge tillräcklig smörjning under böjningsprocessen.
Böjningsmetoder
Kall böjning
Kallböjning är en vanlig metod för att böja titanspiral vid rumstemperatur. Denna metod är lämplig för relativt tunnväggiga titanspolar och när böjradien är stor. Den största fördelen med kallböjning är att den inte kräver ytterligare uppvärmning, vilket kan spara energi och tid. Kallböjning kan dock orsaka arbetshärdning av titanet, vilket kan minska dess duktilitet. För att minimera arbetshärdning rekommenderas att utföra flera små bockar istället för en stor bockning.


Vid kallböjning, se till att böjhastigheten är långsam och jämn. Snabb böjning kan orsaka överdriven belastning på titanspolen och leda till sprickbildning. Använd en bockningsmaskin med exakt kontroll för att uppnå önskad böjvinkel exakt. Kontrollera kvaliteten på böjningen efter varje böjning och gör nödvändiga justeringar.
Varmböjning
Varmböjning används när böjradien är liten eller när titanspolen har en tjock vägg. Uppvärmning av titanspolen minskar dess sträckgräns och ökar dess duktilitet, vilket gör den lättare att böja. Uppvärmningstemperaturen bör kontrolleras noggrant för att undvika överhettning, vilket kan orsaka oxidation och korntillväxt i titanet.
För att varmböja en titanspole, värm först den del av spolen som ska böjas med hjälp av en värmekälla som en induktionsvärmare eller en ugn. Uppvärmningstemperaturen varierar typiskt från 700°C till 900°C, beroende på legeringssammansättningen av titan. När den önskade temperaturen har uppnåtts, överför snabbt den uppvärmda spolen till bockningsmaskinen och utför böjningen. Efter böjning, låt spolen svalna långsamt till rumstemperatur för att lindra inre spänningar.
Kvalitetskontroll under bockning
Böjvinkelmätning
Att noggrant mäta böjningsvinkeln är avgörande för att säkerställa att titanspolen uppfyller designkraven. Du kan använda en gradskiva eller en digital vinkelmätare för att mäta böjningsvinkeln. Jämför den uppmätta vinkeln med önskad vinkel och gör nödvändiga justeringar. Om böjningsvinkeln är felaktig kan det påverka spolens passform och funktion i den slutliga applikationen.
Inspektion av väggtjocklek
Böjning kan orsaka förändringar i väggtjockleken på titanspolen. Efter böjning, inspektera väggtjockleken vid böjningsområdet med en tjockleksmätare. En betydande minskning av väggtjockleken kan försvaga spolen och äventyra dess strukturella integritet. Om väggtjockleksreduktionen överstiger den acceptabla gränsen kan spolen behöva böjas om eller kasseras.
Ytkvalitetsinspektion
Kontrollera ytan på den böjda titanspolen för tecken på skador, såsom sprickor, repor eller skav. Eventuella ytdefekter kan påverka spolens korrosionsbeständighet och utseende. Om ytskador upptäcks kan lämpliga ytbehandlingsmetoder användas för att reparera eller förbättra ytkvaliteten.
Post - Böjningsbehandling
Avstressande
Efter böjning kan titanspolen ha inre spänningar på grund av deformationsprocessen. Dessa inre spänningar kan orsaka distorsion över tid och minska materialets utmattningslivslängd. För att lindra dessa påfrestningar, utför en stresslindrande värmebehandling. Den spänningsavlastande temperaturen och tiden beror på legeringens sammansättning och tjockleken på titanspolen. Generellt värms spolen till en temperatur under omkristallisationstemperaturen och hålls under en viss period innan den kyls långsamt.
Ytrengöring
Ta bort eventuellt smörjmedel eller skräp från ytan på den böjda titanspolen. Du kan använda ett lämpligt rengöringsmedel och en mjuk borste för att rengöra spolen. Efter rengöring, torka spolen noggrant för att förhindra korrosion.
Slutsats
Att böja titanspole kräver noggrann förberedelse, korrekt val av bockningsmetoder och strikt kvalitetskontroll. Genom att följa stegen som beskrivs i den här bloggen kan du uppnå högkvalitativa böjar i titanspole för dina specifika applikationer. Oavsett om du använder titanspolen i enSkal- och rörspolkylareeller annan industriell utrustning säkerställer korrekt böjning slutproduktens funktionalitet och hållbarhet.
Om du är intresserad av att köpa hög - kvalitetTitanium spoleför dina projekt, kontakta oss gärna. Vi är fast beslutna att ge dig de bästa produkterna och teknisk support. Vårt team av experter kan hjälpa dig att välja rätt titanspole och ge vägledning om bockningsprocessen. Låt oss arbeta tillsammans för att möta dina industriella behov.
Referenser
- ASM Handbook Volym 6: Svetsning, lödning och lödning.
- Titanium: A Technical Guide, andra upplagan av David E. Alman.
- Metallformningshandbok: Processer och tillämpningar av GE Dieter.